山西彩车彩船制作流程及质量控制标准说明
在山西各地的节庆巡游中,彩车与彩船往往是视觉焦点。但一辆长12米、高4.5米的彩车,从骨架焊接 to 灯光调试,涉及结构力学、电气控制与美工造型的交叉作业。真正决定成败的,不是造型多花哨,而是流程是否规范、质量控制是否到位。
骨架与造型:彩车彩船的第一道质量关
彩车骨架通常采用Q235方管焊接,主梁壁厚不低于3mm,悬挑部位需做有限元受力模拟。太原花灯行业里常见的失误是:造型钢板直接焊在薄壁管上,车辆行驶中一旦共振,焊点极易撕裂。群辉花灯厂的做法是——先在平台上做1:1放样,再分段焊接,每段做锤击焊缝检查,最后整体做静载测试,加载重量为设计载荷的1.5倍。
彩船则不同。船体多为玻璃钢或木龙骨+蒙皮结构,防水与配重是关键。船底需预留排水孔,内部填充泡沫浮力块,保证吃水线稳定。
灯光与光雕:从“亮起来”到“动起来”
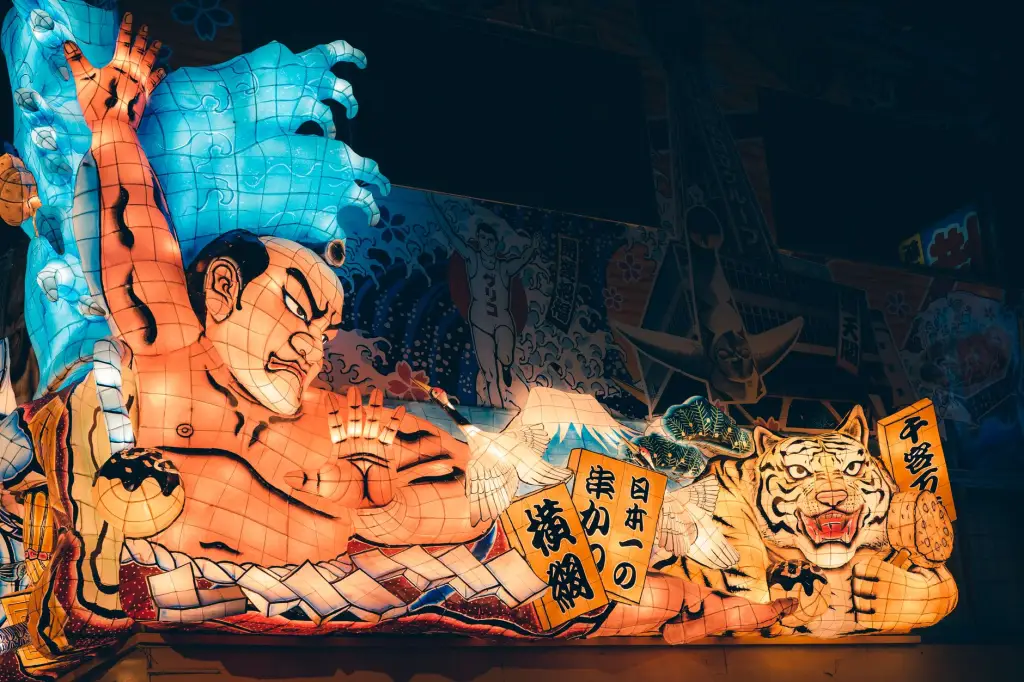
山西彩灯、太原彩灯早已过了“满车灯泡”的阶段。当前主流配置是LED灯光秀控制系统:主控用DMX512协议,分控用Art-Net转SPI,每米灯带像素不低于60颗。彩车上的光雕造型,需先做3D建模,再拆解为平面网格,最后用铝条或亚克力板拼装。一个常见的质量隐患是:光雕边缘未做防水灌封,雨天短路率会上升40%以上。
- 电气标准:车载发电机功率需留30%余量,所有线缆穿阻燃波纹管,接头用冷压端子+热缩管双重保护。
- 控制逻辑:灯光秀需与音乐、动作同步,建议采用时间轴编程,帧率不低于30fps。
- 散热设计:大功率LED模组背面必须加铝基板,封闭空间内温度不超过55℃。
彩门楼与节日花灯的协同制作
太原彩门楼与彩车虽形态不同,但工艺逻辑相通。门楼多为桁架结构,跨度超过8米时需加抗风索。节日花灯则侧重裱糊工艺:绸缎张力要均匀,胶水用中性硅酮,避免腐蚀颜料。群辉花灯厂在制作大型山西花灯时,会先做小样评审,确认色彩还原度后再批量下料。
质量控制上,我们执行三检制:自检、互检、专检。专检环节用色差仪测色,ΔE≤3为合格;用拉力计测裱糊强度,≥15N/cm²;用兆欧表测绝缘电阻,≥2MΩ。
从应用前景看,彩车彩船正在向模块化、轻量化、智能化演进。可拆卸桁架、碳纤维蒙皮、无线DMX控制,都在逐步落地。对于太原彩灯、山西彩灯从业者来说,把流程标准化,比追求单点创意更能赢得长期口碑。