太原彩车制作工艺解析:从骨架结构到表面装饰的质量控制要点
彩车作为节庆巡游的视觉核心,其制作质量直接影响活动效果与安全。在山西花灯行业中,彩车制作是一项融合结构力学、电气工程与美术装饰的综合性工艺。太原市尖草坪区群辉花灯厂在多年实践中,形成了从骨架到表面的全流程质量控制体系,以下从几个关键环节展开解析。
骨架结构:承重与造型的基础
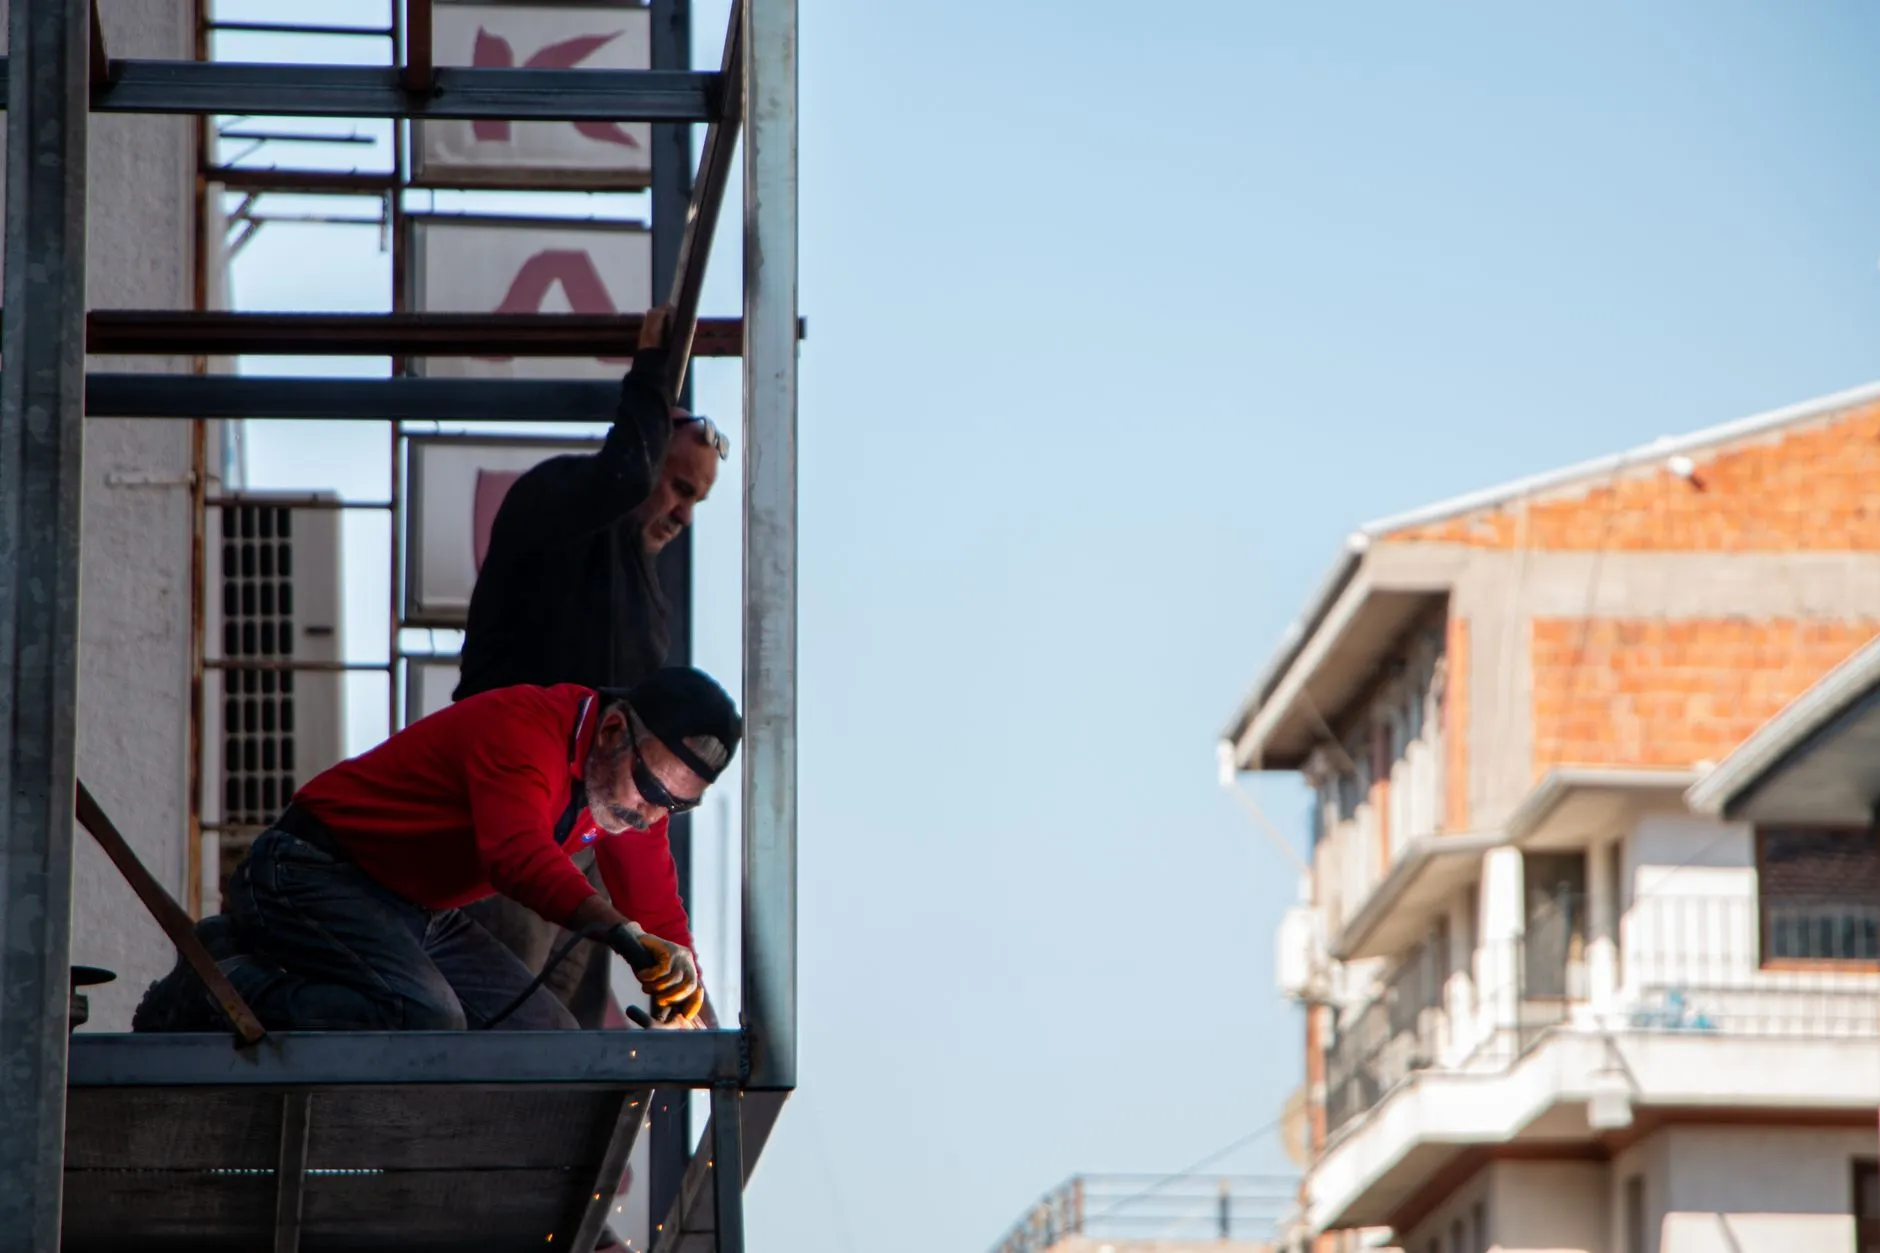
彩车骨架通常采用方管焊接与角钢加固相结合的方式。以载重卡车底盘为例,主骨架立柱间距一般控制在80cm以内,横梁跨度不超过1.2m,确保在巡游颠簸中不发生塑性变形。焊接点需做满焊处理并打磨防锈,对于高度超过3m的造型部分,还需增设斜撑与底部配重块。太原彩车制作中,骨架的分段预制、现场组拼工艺能有效缩短现场安装时间,同时便于运输。
值得注意的是,骨架设计阶段就要预留电气走线孔位与LED灯具安装节点。山西彩灯行业近年来普遍采用三维建模预演,在下料前模拟骨架受力分布,减少材料浪费与返工率。
表面装饰:裱糊、光雕与LED灯光秀的协同
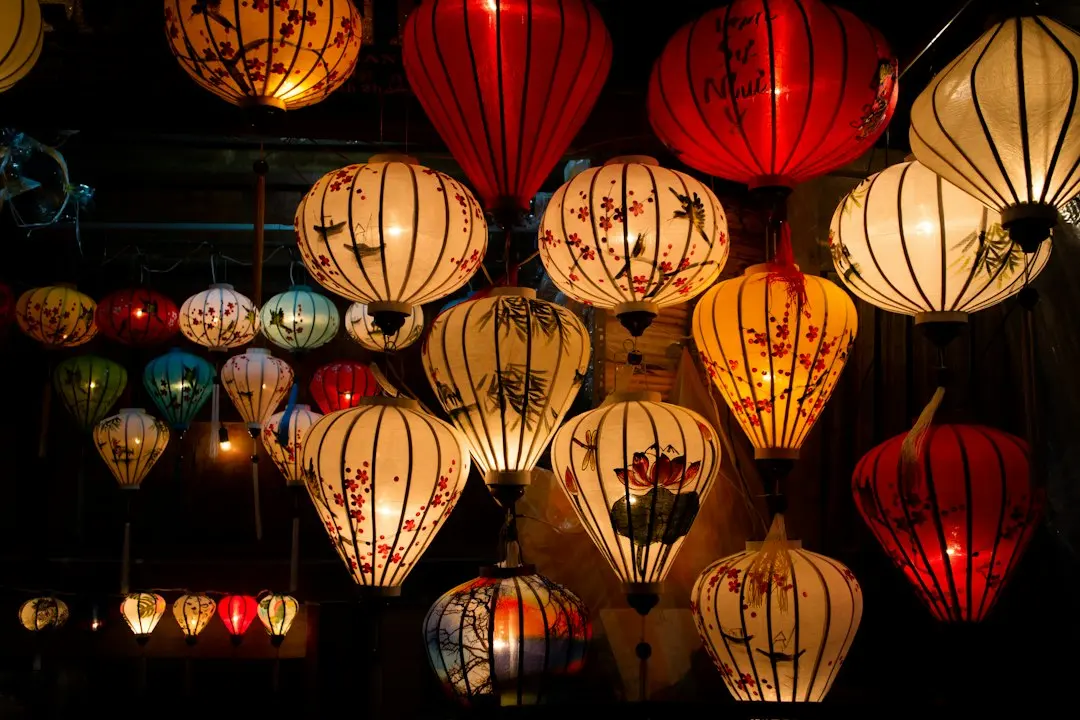
表面装饰决定彩车的最终视觉效果。传统裱糊工艺使用阻燃绸布与专用胶水,裱糊时需保持布面张力均匀,接缝处重叠不少于3cm,避免灯光透射时出现暗带。对于光雕造型,通常采用亚克力板雕刻后内衬LED灯带,灯带间距根据造型曲率调整,一般控制在5-8cm,保证光晕连续无断点。
LED灯光秀的编程需与彩车造型主题匹配。群辉花灯厂在太原彩灯项目中,常采用DMX512控制系统实现多路灯光同步,单台彩车灯具功率控制在3kW以内,并配备独立漏电保护装置。线路敷设须穿阻燃管,接头处做防水处理,这是节日花灯类产品在户外运行的基本安全要求。
- 裱糊检查要点:布面无褶皱、无气泡,边缘收口牢固
- 灯光调试要点:色温一致性、动态效果与音乐节拍同步
- 电气安全要点:接地电阻≤4Ω,线缆耐温等级不低于105℃
常见问题与应对
彩车制作中较易出现的问题包括:骨架焊点虚焊导致巡游中开裂、裱糊胶水耐候性不足引发脱胶、LED灯带散热不良造成光衰。针对山西彩灯户外展示的温差变化,建议选用耐低温胶粘剂(-20℃不脆化),灯带铝槽安装并留散热间隙。太原花灯项目中,彩船与太原彩门楼同样面临风荷载问题,彩车侧面装饰板需开设泄风孔,面积占比不低于装饰面的15%。
从骨架精度到灯光编程,彩车制作的质量控制贯穿每一道工序。山西花灯、太原花灯行业在彩车、彩船、彩门楼等品类上积累的工艺经验,正通过标准化作业与细节管控持续提升节庆产品的可靠性与表现力。